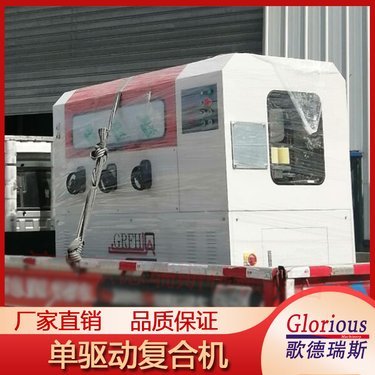
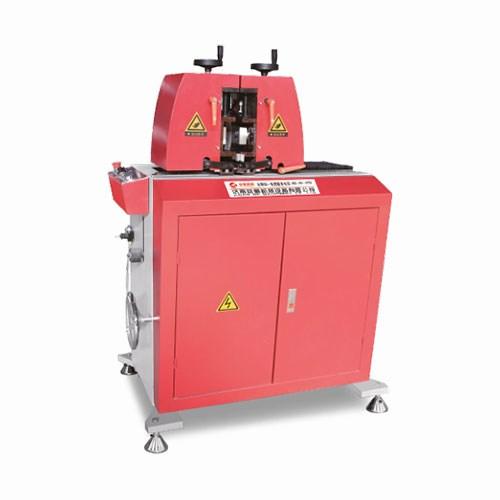
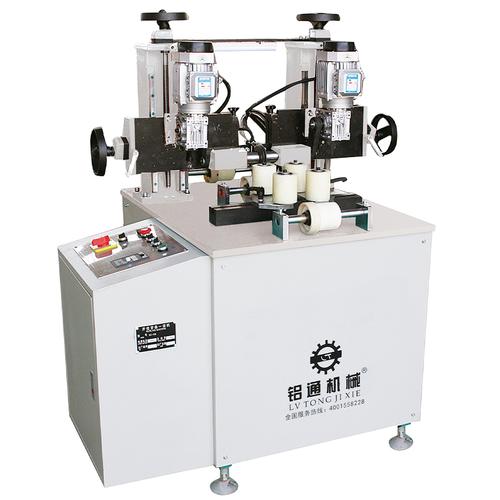
铝型材穿条设备工作原理 开齿刀驱动型材走动的开齿穿条工艺
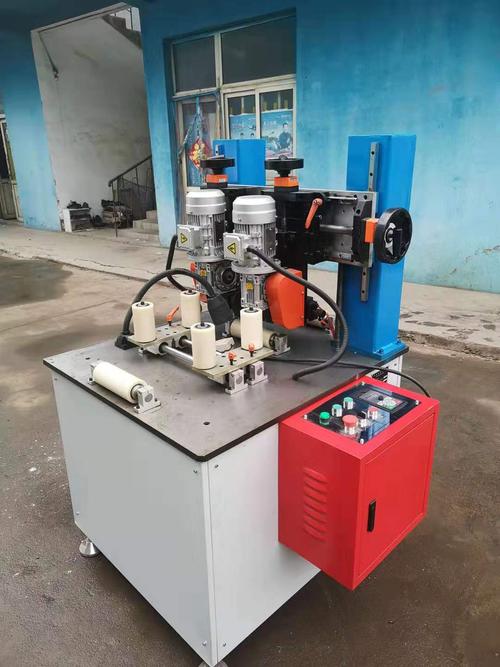
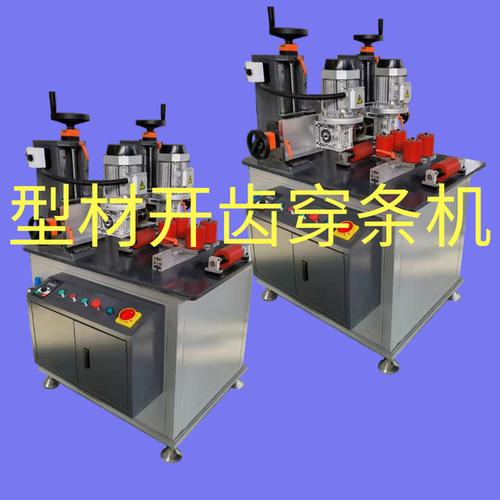
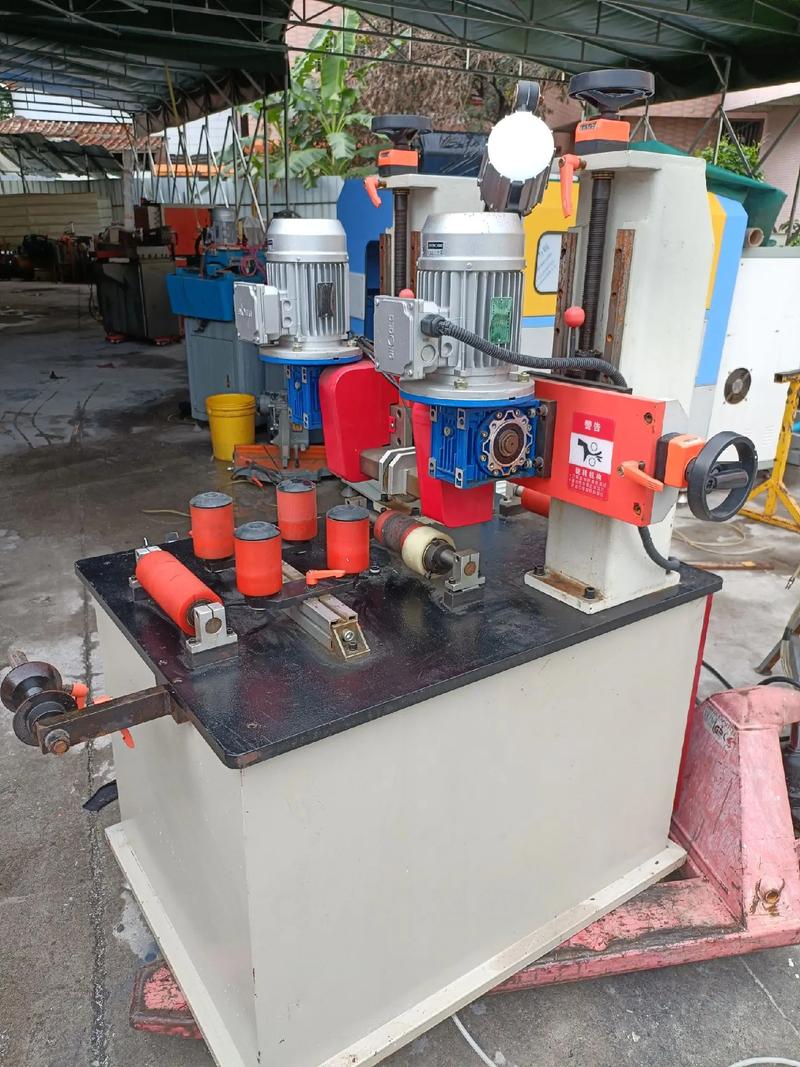
铝型材穿条设备是隔热铝合金型材生产中的关键装备,其核心工作原理是:由开齿刀的运转带动型材的走动,从而实现开齿与穿条工序的连续化作业。本文将详细阐述这一工作原理及其在铝型材穿条设备中的具体实现。
一、开齿穿条工艺概述
隔热铝型材(也称断桥铝型材)由内外两部分铝合金型材及中间的隔热条组成。为确保隔热条与铝型材之间的牢固结合,需先在铝型材的穿条槽口内进行开齿(即加工出齿形或滚花),然后穿入隔热条,最后通过滚压使型材槽口咬合紧固隔热条。开齿穿条设备正是完成这一系列工序的流水线设备。
二、工作原理详解
在传统的穿条设备中,型材的进给通常由独立的牵引机构(如履带、滚轮)驱动。而本实用新型或本设备采用了一种创新的驱动方式:由开齿刀的运转带动型材的走动。具体过程如下:
- 开齿刀结构:开齿刀(又称开齿轮、滚花刀)是一种带有齿形刃口的圆盘状刀具,安装在主轴或刀架上,由电机驱动旋转。其齿形根据型材槽口和隔热条的设计要求而定,通常为直齿或斜齿。
- 型材定位:待加工的铝型材放置在设备的输送通道或导向槽内,型材的穿条槽口对齐开齿刀。型材可自由滑动,但被限制在导向装置中,以确保开齿位置准确。
- 驱动与开齿同步:当开齿刀旋转时,其齿刃咬入型材槽口的金属表面。由于刀具的旋转运动,齿刃对型材产生切向力与摩擦力。若型材被压紧或靠自重与刀具接触,开齿刀的齿刃会像齿轮齿条传动一样,拨动型材向前移动。这样,开齿刀既完成了开齿(切削出齿痕),又充当了驱动轮,带动型材 continuous 前进。
- 速度匹配:型材的走动速度取决于开齿刀的转速和齿形参数。通过调整开齿刀转速,即可无级调节型材的进给速度,以适应不同规格和穿条速度的要求。设备后续的穿条机构与开齿速度同步,确保隔热条被顺畅穿入已开齿的槽口。
三、技术优势
- 结构简化:省去了独立的型材牵引机构,降低了设备成本和复杂度。
- 同步精确:开齿与型材进给由同一运动源驱动,天然保证开齿节距与进给速度的严格匹配,避免因速度不匹配造成的开齿乱齿或型材打滑。
- 适应性强:通过更换不同齿形的开齿刀,可适应多种槽口形状的型材,驱动力也能根据型材阻力自动调整(因切削力与驱动力耦合)。
- 提高效率:连续式作业,开齿与穿条一次完成,生产率高。
四、
“由开齿刀的运转带动型材的走动”是铝型材穿条设备的一种巧妙且高效的工作原理。它将开齿与驱动功能合二为一,精简了机械结构,提高了同步精度,成为隔热铝型材生产中的一项重要技术创新。随着设备自动化程度的不断提升,这一原理仍将在高效、节能的穿条生产线中发挥关键作用。