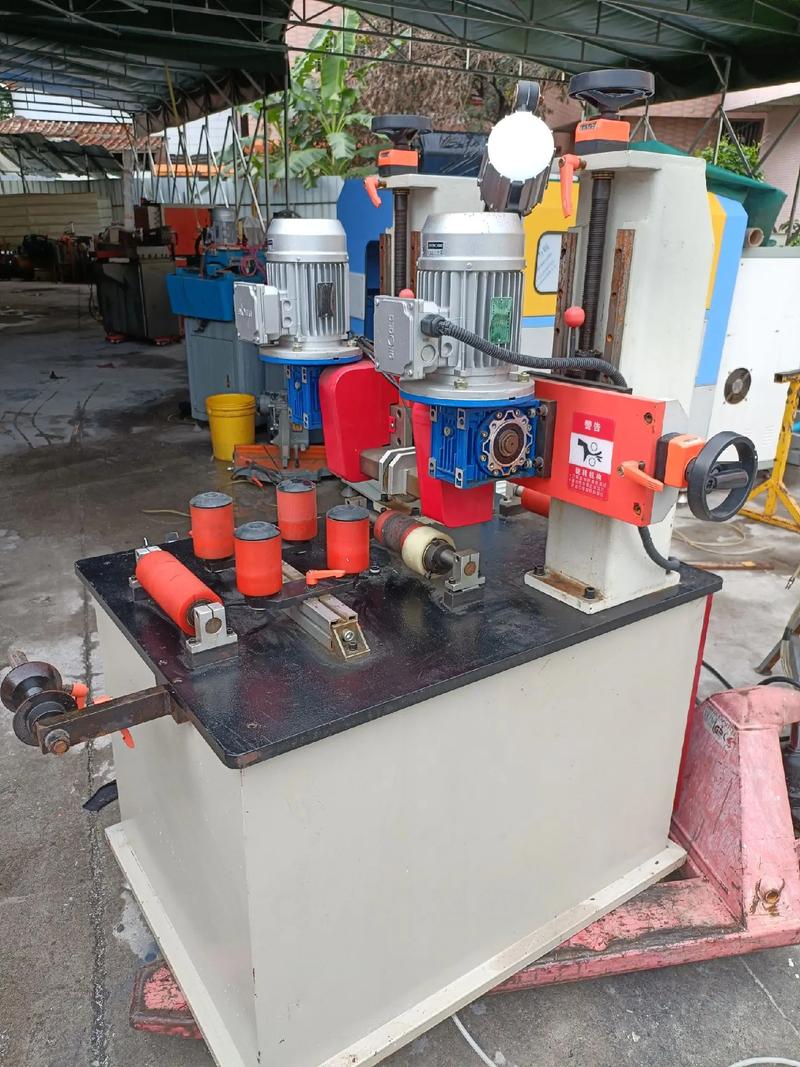
铝型材自动化抛光设备与穿条设备 工艺协同与产线升级指南
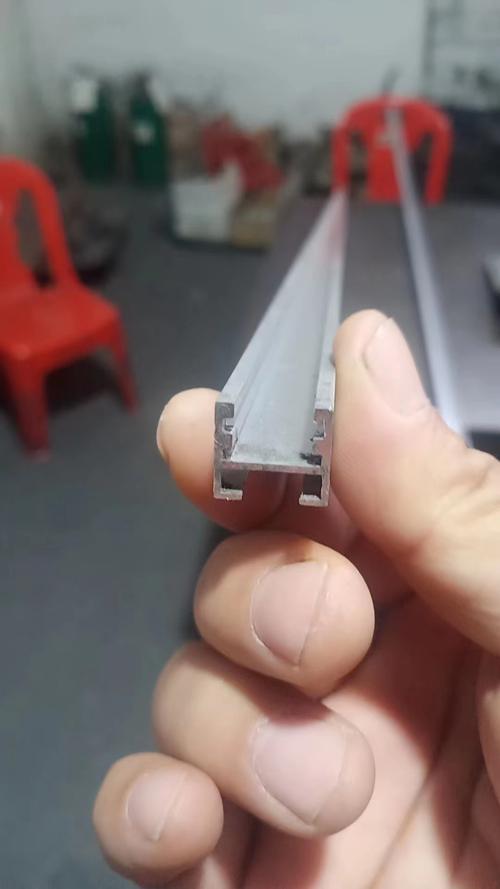
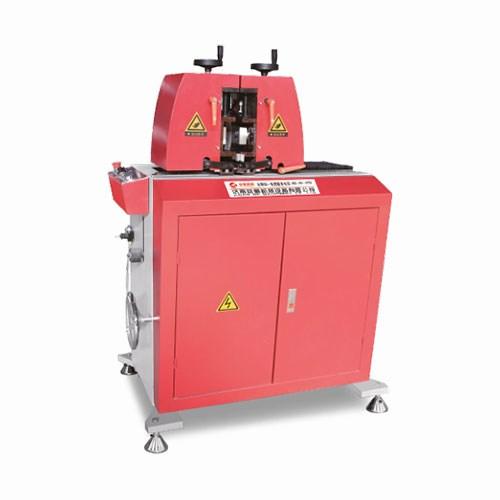
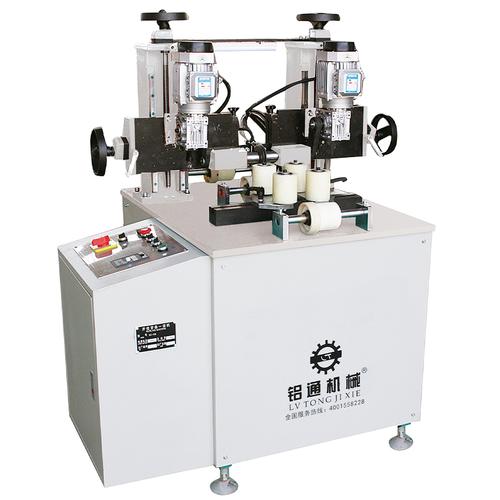
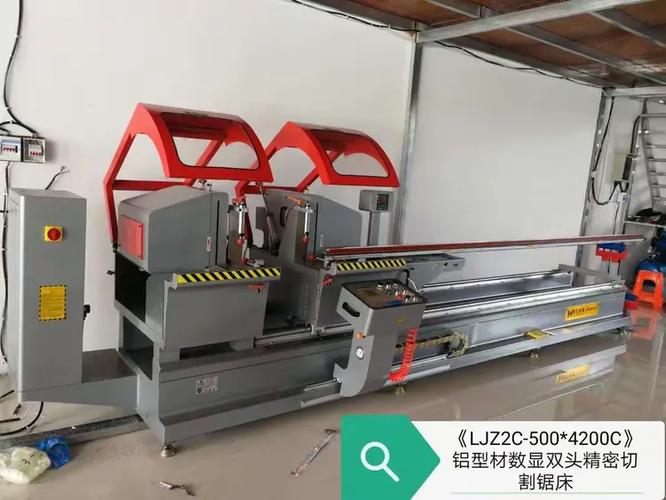
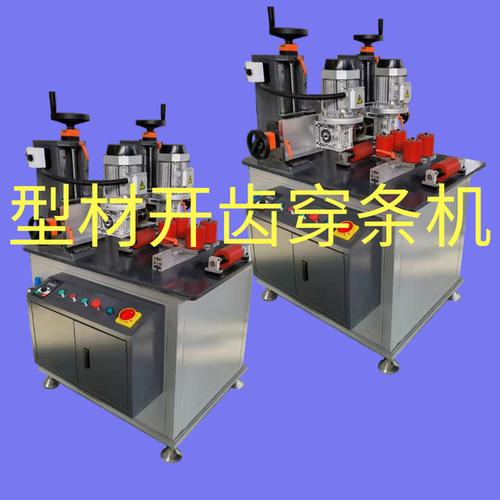
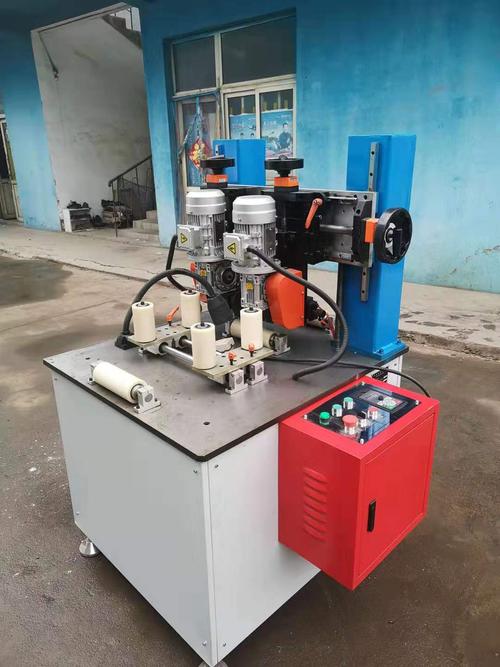
一、铝型材表面处理的核心环节\n\n在铝型材挤压成型后,表面处理直接决定产品的外观品质与耐候性能。其中,自动化抛光设备和穿条设备分别承担着“表面精饰”与“隔热复合”两大关键任务。前者解决铝材表面的光洁度、去毛刺与镜面效果,后者实现穿条式隔热铝型材的机械化组装。二者虽功能不同,却常在同一车间协同运行,共同构成铝型材深加工产线的重要组成部分。\n\n## 二、铝型材自动化抛光设备:从人工打磨到智能控制\n\n### 1. 设备类型与工作原理\n\n铝型材自动化抛光设备主要分为砂带抛光机、千叶轮抛光机、布轮抛光机及多工位组合抛光线。典型设备采用伺服电机驱动传送带或滚轮,使铝型材以设定速度通过抛光轮组,通过磨料与铝表面的相对运动去除氧化皮、毛刺及挤压纹。高端机型配备力控系统,可实时调节抛光压力,避免过磨或欠磨。\n\n### 2. 关键性能指标\n\n- 表面粗糙度:可达Ra 0.1-0.4μm,满足高光、拉丝等不同效果要求。\n- 加工速度:常规为5-20 m/min,高速机型可达30 m/min以上。\n- 适配型材尺寸:宽度20-400mm,长度可根据产线定制。\n- 自动化程度:PLC+触摸屏控制,可选配视觉定位、自动补偿抛光轮消耗。\n\n### 3. 技术优势\n\n相比人工抛光,设备化作业可将效率提升3-5倍,且一致性好,有效降低返工率。封闭式集尘系统改善了车间环境,减少铝粉尘对操作人员的健康危害。对于6系、7系铝型材,自动化抛光能在不引入过大残余应力的前提下完成镜面预处理。\n\n## 三、铝型材穿条设备:隔热型材的自动化组装\n\n### 1. 工艺背景\n\n穿条式隔热铝型材由内外两部分铝材及中间隔热条(通常为PA66尼龙或聚氨酯)组成,具有优异的隔热、隔音性能。传统穿条工艺依赖人工敲入或简易机械压入,不仅效率低,还容易造成隔热条损伤或铝材变形。\n\n### 2. 设备结构\n\n自动化穿条设备一般包括放料架、送料辊道、穿条导入机构、压合滚轮组、切割装置及下料台。铝型材经开齿、压花后进入穿条工位,隔热条由送条轮组同步导入,两侧铝材在滚压作用下与隔热条紧密嵌合。采用伺服同步控制,保证多条穿条作业时的张力一致,避免拉伸不匀。\n\n### 3. 工艺参数与质量控制\n\n- 穿条速度:0-60 m/min,根据型材截面和隔热条规格调节。\n- 压合压力:通过液压或气液增压控制,压力过大会导致隔热条开裂,过小则连接强度不足。\n- 剥落力测试:优质设备加工后的样品,隔热条与铝材的纵向抗剪强度应不低于25 N/mm。\n\n## 四、两类设备的产线协同案例\n\n在某大型铝型材门窗企业的自动化改造项目中,抛光设备布置在穿条工序之前:先对型材可视表面进行抛光,再经时效处理后进入穿条线。由于抛光磨屑可能影响穿条压合质量,产线配置了吹屑+毛刷清屑单元。实际操作中,两个工序的节拍差距较大,产线采用缓存立体库调节物流平衡。改造后,该企业单线产能从12吨/班提升至21吨/班,抛光与穿条综合良品率达98.5%。\n\n## 五、选型与维护建议\n\n抛光设备选型要点:根据典型截面形状确定通过尺寸;衡量量产规模选择多组磨头还是单组低成本机型;务必考察集尘方案。\n\n穿条设备选型要点:要求供应商提供PC/PA两种隔热条试穿报告;关注滚轮的几何精度和耐磨性;选择易更换规格的导条套件。\n\n维护共同点:应制定日、周、月点检制度,重点监测传送、压合、抛光等执行机构的轴承和液压件。切削液和粉尘的清理对新旧设备都一样关键。\n\n## 六、发展趋势\n\n随着铝合金下游要求日趋日精,自动化抛光和穿条设备正沿精度升维与数字化快速演进。在线CCD视觉检测被逐渐引入抛光机的自适应控制系统;穿条设备外接信号盒写入生产数据进行PIC追溯。与此一机多能、穿梭导调规格也在变产生直接柔快速组合——未来的系统,有可能是联动中心无人车间以MES进行基础决策,极向型智能化——一种能用数据补偿惯点、持续对准性能浮动的智能。\n\n硬件升级与制造环境的双要素融合已是重塑铝型材表面与隔热工序的核心模式。企业在选择普适化深颈块技术的设备,同时亦要兼顾材型的高密承服问题。”
}