铝型材开齿穿条机与复合辊压机 隔热铝材料生产设备选型指南
随着建筑节能标准的不断提升,隔热铝型材(断桥铝)已成为门窗幕墙行业的主流材料。其核心生产工艺——“开齿—穿条—复合辊压”,直接决定了隔热铝型材的力学性能与隔热效果。因此,选择专业的铝型材穿条设备生产厂家,成为隔热铝材料生产企业提升竞争力的关键。
一、隔热铝型材的生产工艺流程
隔热铝型材由内外两部分铝合金型材通过隔热条连接而成,典型流程为:
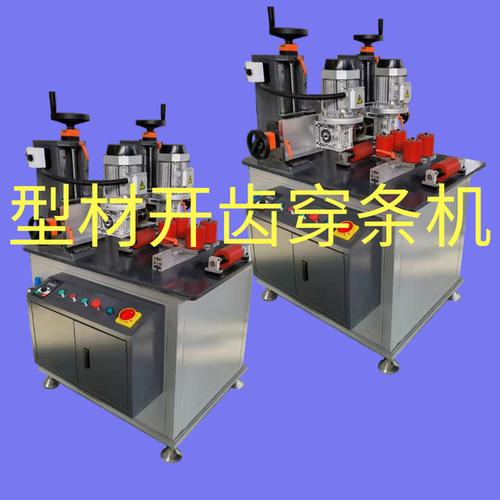
- 开齿:在铝型材穿条槽口处进行机械开齿,增加表面粗糙度,使隔热条与铝材咬合更紧密。
- 穿条:将PA66尼龙隔热条穿入已开齿的铝型材槽口内。
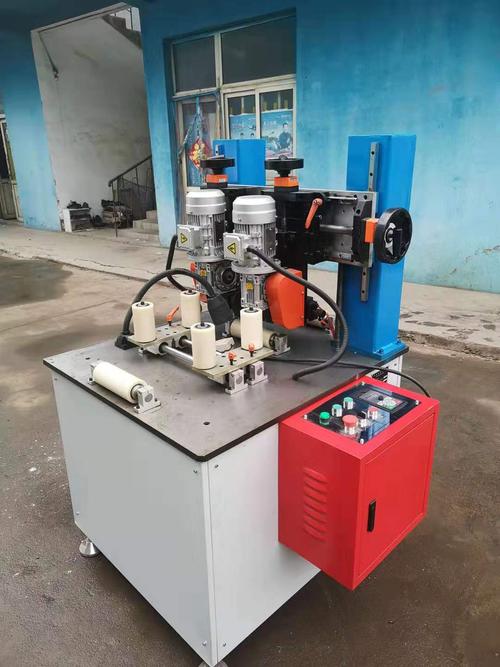
- 复合辊压:通过多组辊轮对穿条后的铝型材进行滚压,使铝材齿尖咬入隔热条,形成牢固的机械锁紧结构。
- 后续加工:包括校直、定尺切割、贴膜、时效处理等。
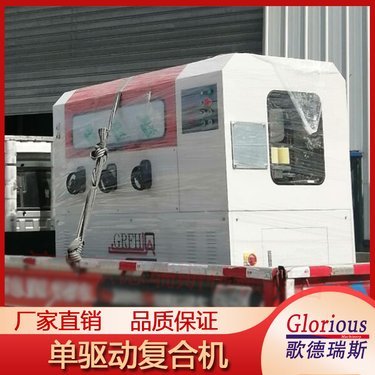
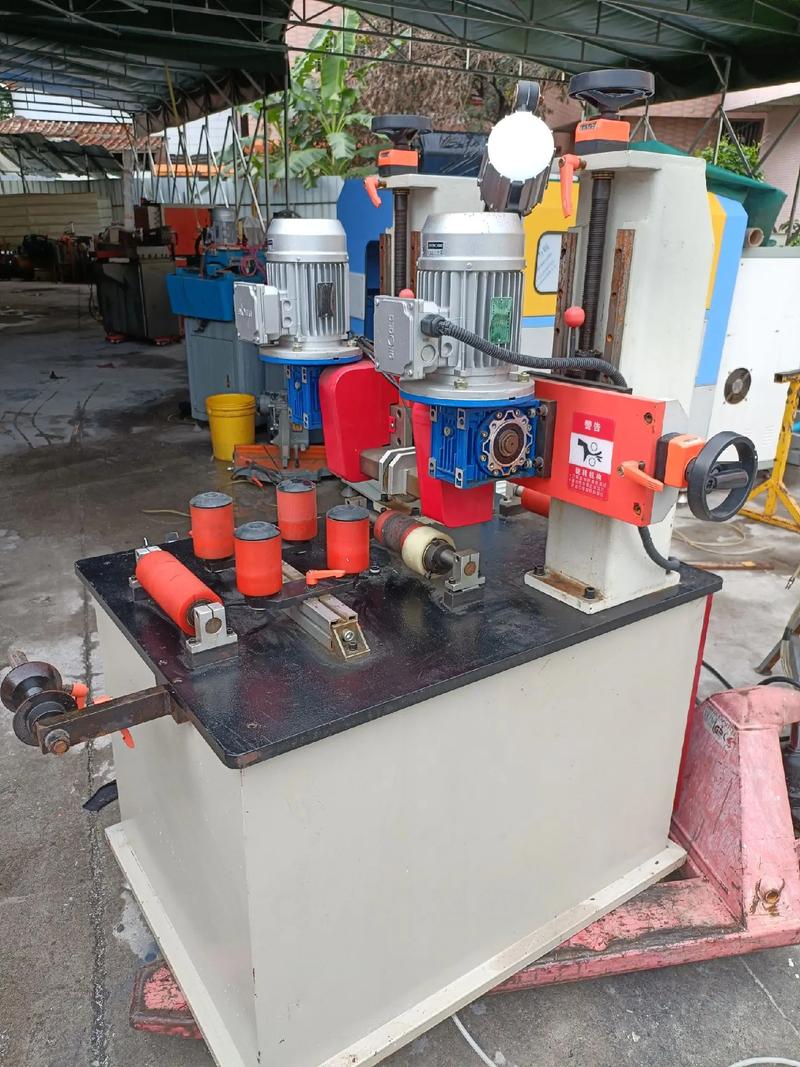
其中,开齿穿条机和复合辊压机是整个生产线的核心设备,二者常组成联动生产线,也可单独配置以适应不同产能需求。
二、铝型材开齿穿条机的关键技术要点
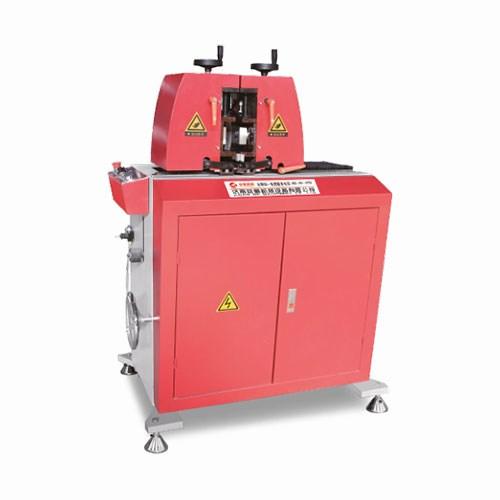
开齿穿条机通常集开齿与穿条功能于一体,其性能直接影响隔热条的锚固强度。选购时应关注以下技术参数:
- 开齿刀具:硬质合金刀具,齿形角度和深度可调,以适应不同型材腔体。
- 穿条速度:一般0~60m/min可调,需与前后端设备匹配。
- 送料精度:采用伺服驱动,确保穿条对中不跑偏。
- 适用型材高度:常见为60~200mm,超大型材需定制。
- 自动化程度:自动进料、穿条、切断的完整联线已成为主流。
三、复合辊压机在隔热铝材中的作用
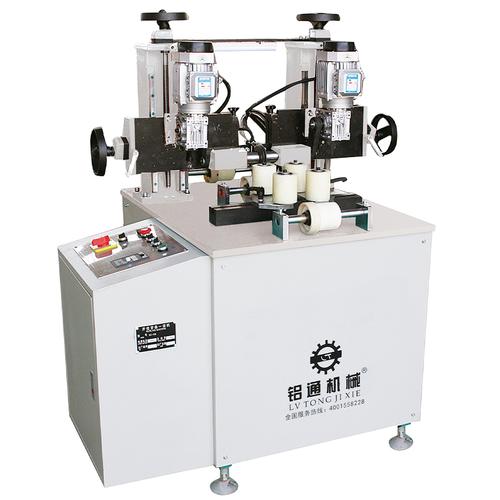
复合辊压机通过主动辊与从动辊的配合,对穿条后的铝型材施加精确压力。其核心要求:
- 压力可调且稳定:避免压力过大导致隔热条变形或铝材撕裂,压力过小则锁紧力不足。
- 多组辊轮设计:通常设置4~8组辊轮,逐步压缩,消除回弹。
- 辊轮材质:GCr15轴承钢,淬火处理,表面镀硬铬,寿命长。
- 同步传动:上下辊轮同步驱动,线速度一致,防止型材扭曲。
- 在线检测:可选配激光测距或压力反馈系统,实时监控复合质量。
四、采购隔热铝材料设备生产厂家的考察要点
面对市场上众多的“铝型材穿条设备”供应商,建议从以下角度甄选厂家:
- 技术实力:拥有自主研发团队,能否提供非标定制(如针对特斯拉槽、注胶+穿条双工艺等)。
- 制造能力:工厂是否具备大型龙门铣、数控磨床等加工母机,直接影响设备刚性与精度。
- 行业案例:已服务过哪些门窗型材或工业铝型材客户,可否提供真实生产视频。
- 调试与培训:是否提供上门安装、带料试机及操作培训。
- 售后服务:保修期限、响应时效、备件库分布。
- 升级兼容性:未来可否加装自动化上下料、在线质量检测等模块。
五、开机与辊压常见问题及解决办法
| 问题现象 | 可能原因 | 处理措施 |
|---------|---------|----------|
| 隔热条穿不进去 | 开齿过深或槽口有毛刺 | 调整开齿刀深度,增加去毛刺装置 |
| 复合后滚剪力偏低 | 辊压压力不足或辊轮磨损 | 增大压力,更换辊轮 |
| 型材扭拧 | 上下辊线速度不一致 | 校准同步传动,检查链条或齿轮 |
| 隔热条断裂 | 穿条速度与辊压速度不匹配 | 调整张力,检查隔热条预热 |
| 开齿齿形不完整 | 刀具磨损或轴向窜动 | 更换刀具,锁紧刀轴 |
六、如何选择适合的铝型材穿条设备生产线
根据企业规模,可以分三类配置:
- 小型工厂起步:独立开齿穿条机 + 简易复合辊压机,产量约3~5吨/班,适合家装门窗料。
- 中型建筑型材厂:全自动开齿穿条机 + 四组辊复合辊压机 + 校直切断,产线速度可到40m/min。
- 大型工业型材及出口企业:高速联线,配CNC伺服控制、在线检测、自动堆垛,可实现无人化生产。
无论哪种产线,都应以“稳定辊压、精准开齿”为核心目标。建议要求厂家现场带料试机,实测型材的横向抗拉强度(一般要求≥24N/mm),并取截面对比咬合结构是否有裂纹或过压。
七、
铝型材开齿穿条机、复合辊压机并不复杂,却在细节中日见真章。没有金刚钻,别揽瓷器活。找到一家真正懂隔热铝材料工艺的生产厂家,你买到的不仅是设备,更是一套经过验证的工艺参数与技术支持。这才是隔热铝材料长久收益的根本。